Νέα

Διαδικασία Παραγωγής Λαστιχένιων Μεταφορικών Ταινιών

I. Παρασκευή πρώτων υλών (Προσαρμοσμένη σύνθεση)

Τρεις κατηγορίες βασικών πρώτων υλών αναλογούν με ακρίβεια ανάλογα με τις συνθήκες λειτουργίας:

Πρώτες ύλες από καουτσούκ

Βασικό καουτσούκ (Natural Rubber/NR, SBR, EPDM, NBR) + Ενισχυτικά μέσα (ανθρακί, πυρίτιο) + Σύστημα βουλκανισμού (θείο, επιταχυντές) + Λειτουργικά πρόσθετα (αντιοξειδωτικά, ανθεκτικά στη φθορά παράγοντες, επιβραδυντικά φλόγας, πλαστικοποιητές).

Διαφοροποιείται ανάλογα με την εφαρμογή: Καουτσούκ επάνω καλύμματος (αντοχή στη φθορά και κρούση), καουτσούκ κάτω καλύμματος (χαμηλή τριβή) και καουτσούκ πυρήνα/αποβουτυρωμένο (ειδικά για συγκόλληση στο σκελετό).

Υλικά Βάσης Σφαγίου

Πυρήνας υφάσματος: πολυεστέρας (EP), νάιλον (NN) ή βαμβακερός καμβάς. παρέχει φέρουσα ικανότητα υψηλής αντοχής και πολλαπλών στρωμάτων.

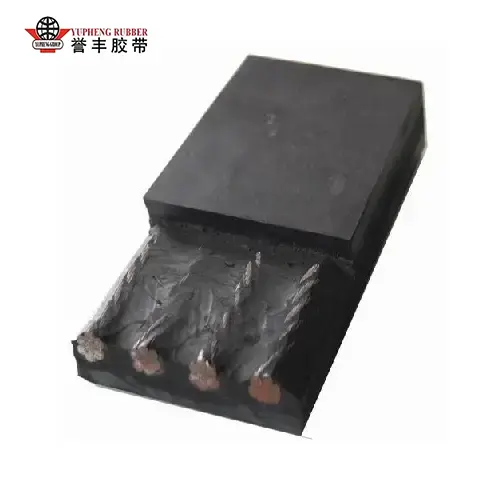
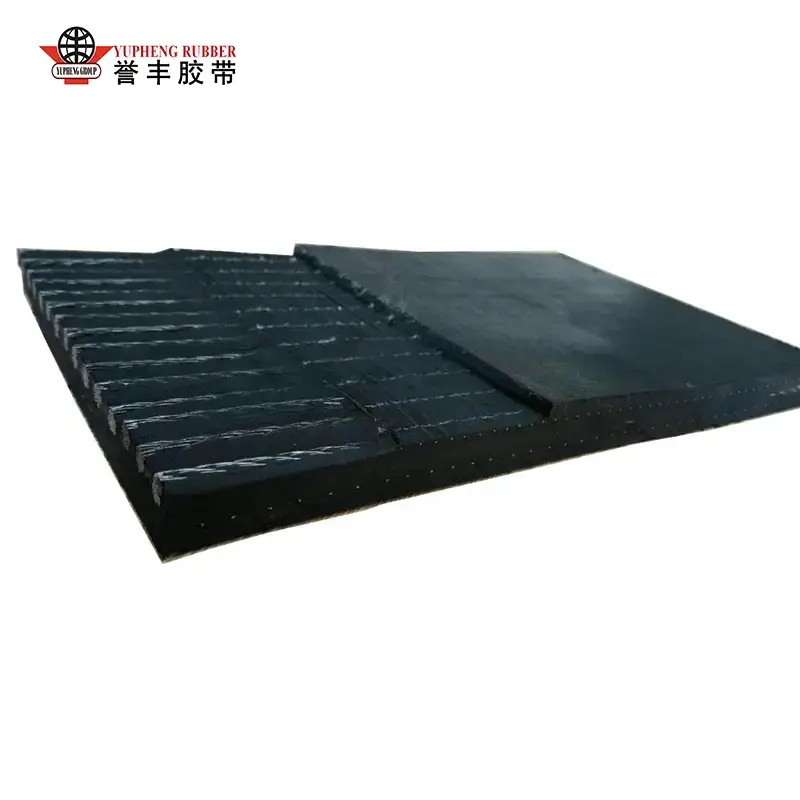
Πυρήνας από χάλυβα: Κορδόνια από γαλβανισμένο χάλυβα. σχεδιασμένο για εφαρμογές εξόρυξης μεγάλων αποστάσεων, υψηλής τάσης.

Bonding Agents

Διάλυμα εμβάπτισης RFL (Resorcinol-Formaldehyde-Latex): Αποτρέπει την αποκόλληση μεταξύ του καουτσούκ και του υφάσματος ή των χαλύβδινων κορδονιών.


II. Διαδικασία ανάμειξης (Παρασκευή ένωσης καουτσούκ, καθορίζει τις θεμελιώδεις ιδιότητες)

Οι πρώτες ύλες ζυγίζονται και τροφοδοτούνται σε κλειστό εσωτερικό αναμικτήρα. Η ανάμειξη πραγματοποιείται σε υψηλές θερμοκρασίες (120–160°C) και υψηλή πίεση για 10–15 λεπτά για να διασφαλιστεί ότι η αιθάλη και τα πρόσθετα διασκορπίζονται πλήρως μέσα στο καουτσούκ βάσης, αποτρέποντας τη συσσωμάτωση ή τον πρόωρο βουλκανισμό (καύση).

Η ένωση απορρίπτεται σε ανοιχτό μύλο για περαιτέρω ανάμειξη και ψύξη για την ανακούφιση των εσωτερικών καταπονήσεων.

Μια μηχανή λαμαρίνας πιέζει την ένωση σε φύλλα σταθερού πάχους. Αυτά ψύχονται και αφήνονται να ξεκουραστούν/ωριμάσουν για 4–24 ώρες για να σταθεροποιηθεί η πλαστικότητα.

Τα δείγματα ελέγχονται για σκληρότητα, αντοχή σε εφελκυσμό και αντοχή πρόσφυσης. Οι υποτυπώδεις παρτίδες υποβάλλονται σε εκ νέου επεξεργασία, ενώ τα κατάλληλα φύλλα αποθηκεύονται ανά κατηγορία για μελλοντική χρήση.


III. Προεπεξεργασία σφαγίου (Κρίσιμη για την ενίσχυση της αντοχής συγκόλλησης)

1) Προεπεξεργασία καμβά υφάσματος

Ο καμβάς ισοπεδώνεται και αφαιρείται η σκόνη, στη συνέχεια βυθίζεται σε δεξαμενή εμβάπτισης RFL και στεγνώνεται. Αυτό σχηματίζει ένα κολλητικό φιλμ στην επιφάνεια των ινών καμβά, αποτρέποντας την επακόλουθη αποκόλληση ή διαχωρισμό. 2) Προεπεξεργασία καλωδίου χάλυβα

Τα καλώδια από γαλβανισμένο χάλυβα υφίστανται απολίπανση και αποξήρανση, ακολουθούμενη από φωσφοροποίηση για να δημιουργηθεί ένα τραχύ στρώμα φωσφορικού που ενισχύει σημαντικά τη διεισδυτική πρόσφυση με το καουτσούκ του πυρήνα. όλα τα καλώδια ισιώνονται υπό ομοιόμορφη τάση ως προετοιμασία για το επόμενο βήμα.


IV. Καλαντάρισμα + Μορφοποίηση (Συσσωρευμένη διάταξη για την παραγωγή της πράσινης ζώνης)

Επιλογή Α: Υφασμάτινος πυρήναςμεταφορική ταινίασχηματίζοντας

Επίστρωση από καουτσούκ μέσω καλντερί τεσσάρων κυλίνδρων: Ο προεπεξεργασμένος καμβάς περνά μέσα από κυλίνδρους καλαντέρ με σταθερή ταχύτητα, με ένα λεπτό στρώμα από καουτσούκ πυρήνα που εφαρμόζεται ομοιόμορφα και στις δύο πλευρές για την παραγωγή υφάσματος μονής ή διπλής όψης.

Συγκρότημα πολλαπλών στρώσεων: Τα στρώματα υφάσματος από καουτσούκ ευθυγραμμίζονται και στοιβάζονται σύμφωνα με το σχέδιο (π.χ., 3, 4 ή 5 στρώσεις), με μια λεπτή επίστρωση από καουτσούκ πυρήνα που εφαρμόζεται μεταξύ των στρωμάτων για την αποβολή του παγιδευμένου αέρα.

Εφαρμόζονται στρώσεις από καουτσούκ κάτω και επάνω καλύμματος (με το επάνω στρώμα να είναι ανθεκτικό στη φθορά) και εφαρμόζεται ελαστικό στην άκρη για να σφραγίζει τις πλευρές.

Τα ρολά ψυχρής έκθλιψης συμπιέζουν το συγκρότημα για να εξαλείψουν τις φυσαλίδες αέρα και τις ρυτίδες, δημιουργώντας την πράσινη ζώνη χωρίς βουλκανισμό.

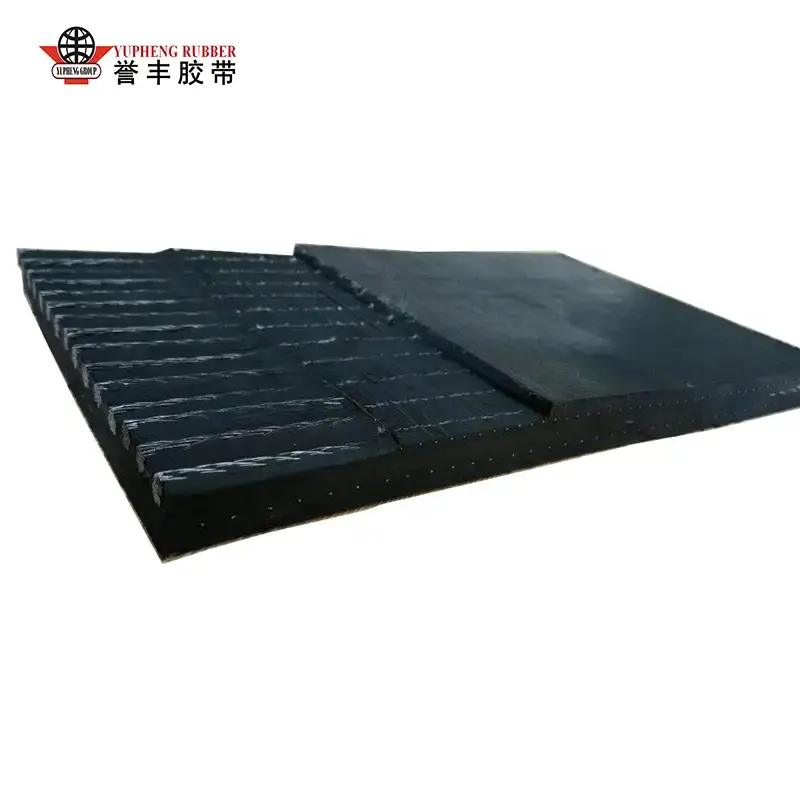
Επιλογή Β: Διαμόρφωση μεταφορικής ταινίας με πυρήνα από χάλυβα (εφαρμογή υψηλής αντοχής)

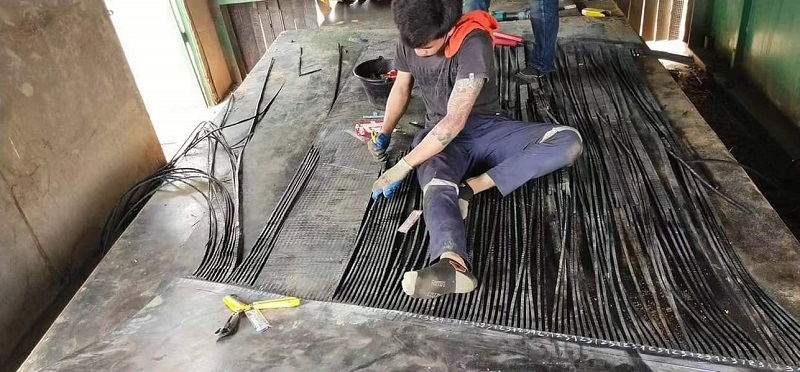
Πολλαπλά χαλύβδινα καλώδια είναι τοποθετημένα σε ίσα διαστήματα και σταθερή τάση στο τραπέζι διαμόρφωσης για να διασφαλίζεται η ομοιόμορφη κατανομή του φορτίου.

Ένα κάτω στρώμα από καουτσούκ πυρήνα απλώνεται, τα καλώδια ενσωματώνονται επίπεδα στο καουτσούκ και ένα ενδιάμεσο στρώμα από καουτσούκ πλήρωσης εφαρμόζεται για να γεμίσει τα κενά μεταξύ των καλωδίων.

Εφαρμόζονται παχύρρευστα στρώματα από καουτσούκ επάνω και κάτω καλύμματος και ελαστικό στεγανοποίησης πλευρικών άκρων.

Η συμπίεση ψυχρής σκούπας ενοποιεί τη διάταξη, αποτρέποντας τους θύλακες αέρα ή τις φουσκάλες μεταξύ των καλωδίων και του καουτσούκ.

Εξειδικευμένα Παράγωγα Προϊόντα

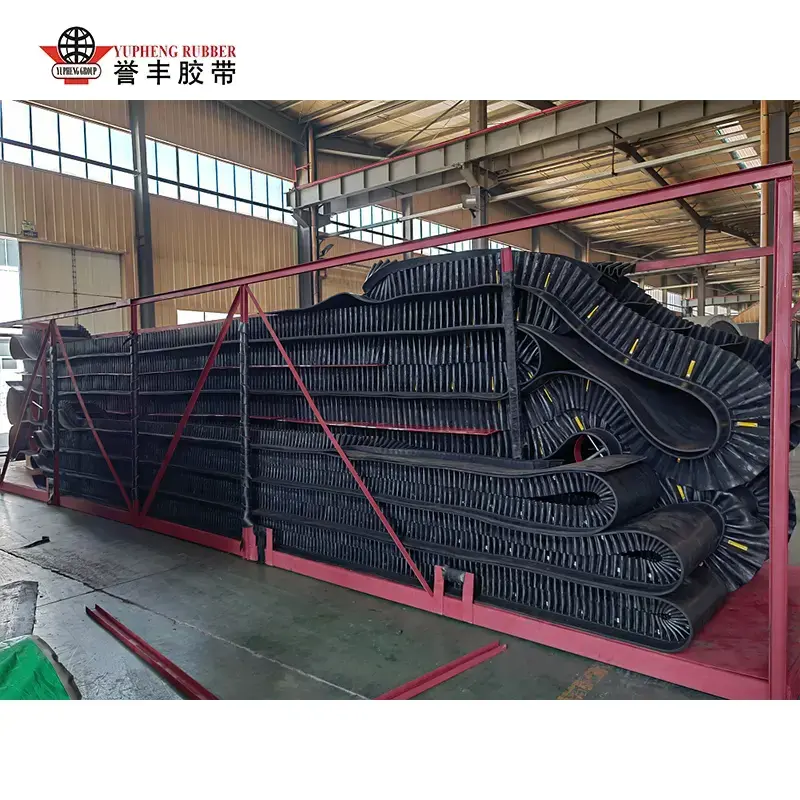
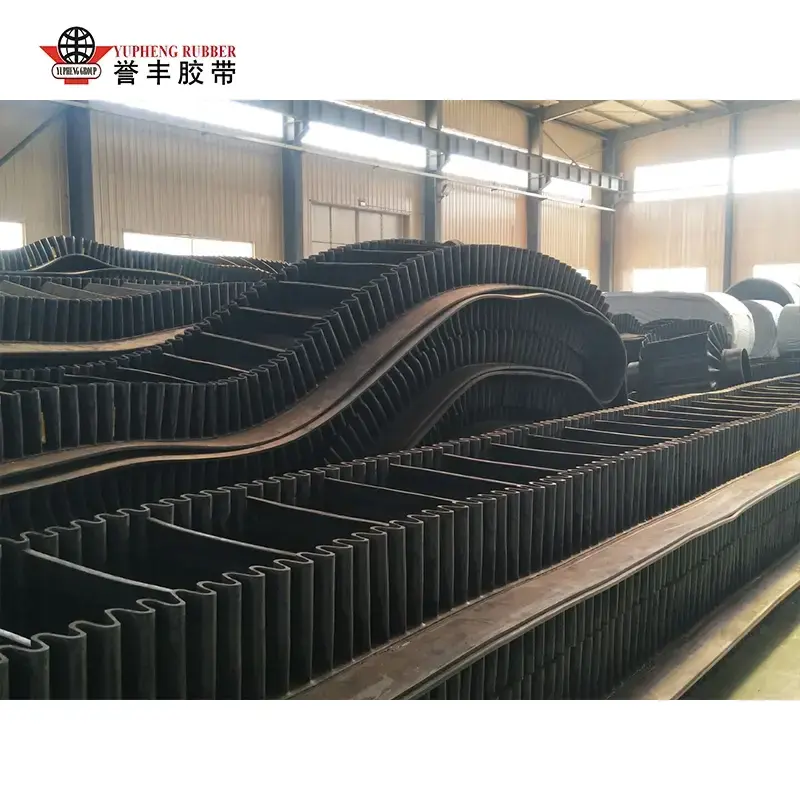
Τα πλαϊνά τοιχώματα, οι σχαρές και τα λαστιχένια φύλλα με σχέδια τοποθετούνται ταυτόχρονα κατά τη διαμόρφωση για να παράγουν ενσωματωμένα ημικατεργασμένα αντιολισθητικά ή απότομες κλίσειςμεταφορικές ταινίες. 


V. Βουλκανισμός (Διαδικασία σκλήρυνσης πυρήνα, μόνιμη διασταύρωση από καουτσούκ)

Ο βουλκανισμός είναι το κρίσιμο βήμα που μετατρέπει το "μαλακό ακατέργαστο τεμάχιο καουτσούκ" σε τελικό προϊόν υψηλής αντοχής. Χρησιμοποιούνται δύο κύριοι τύποι εξοπλισμού:

Πρέσα βουλκανισμού επίπεδης κλίνης (Διαδικασία παρτίδας, για μικρά έως μεσαία πλάτη ή ειδικές ζώνες)

Το τυφλό ιμάντα τοποθετείται ανάμεσα σε θερμαινόμενες πλάκες πολλαπλών στρώσεων. Συνθήκες διεργασίας: θερμοκρασία 140–160°C, πίεση 1,5–3 MPa και χρόνος βουλκανισμού που κυμαίνεται από 15 έως 60 λεπτά ανάλογα με το πάχος. Υπό υψηλή θερμοκρασία και πίεση, τα μόρια του καουτσούκ διασυνδέονται, συντήκοντας τα στρώματα από καουτσούκ και τη δομή του οπλισμού σε ένα ενιαίο σύνολο.

Continuous Drum Vulcanizer (Μαζική παραγωγή τυπικών επίπεδων ζωνών μεγάλων αποστάσεων)

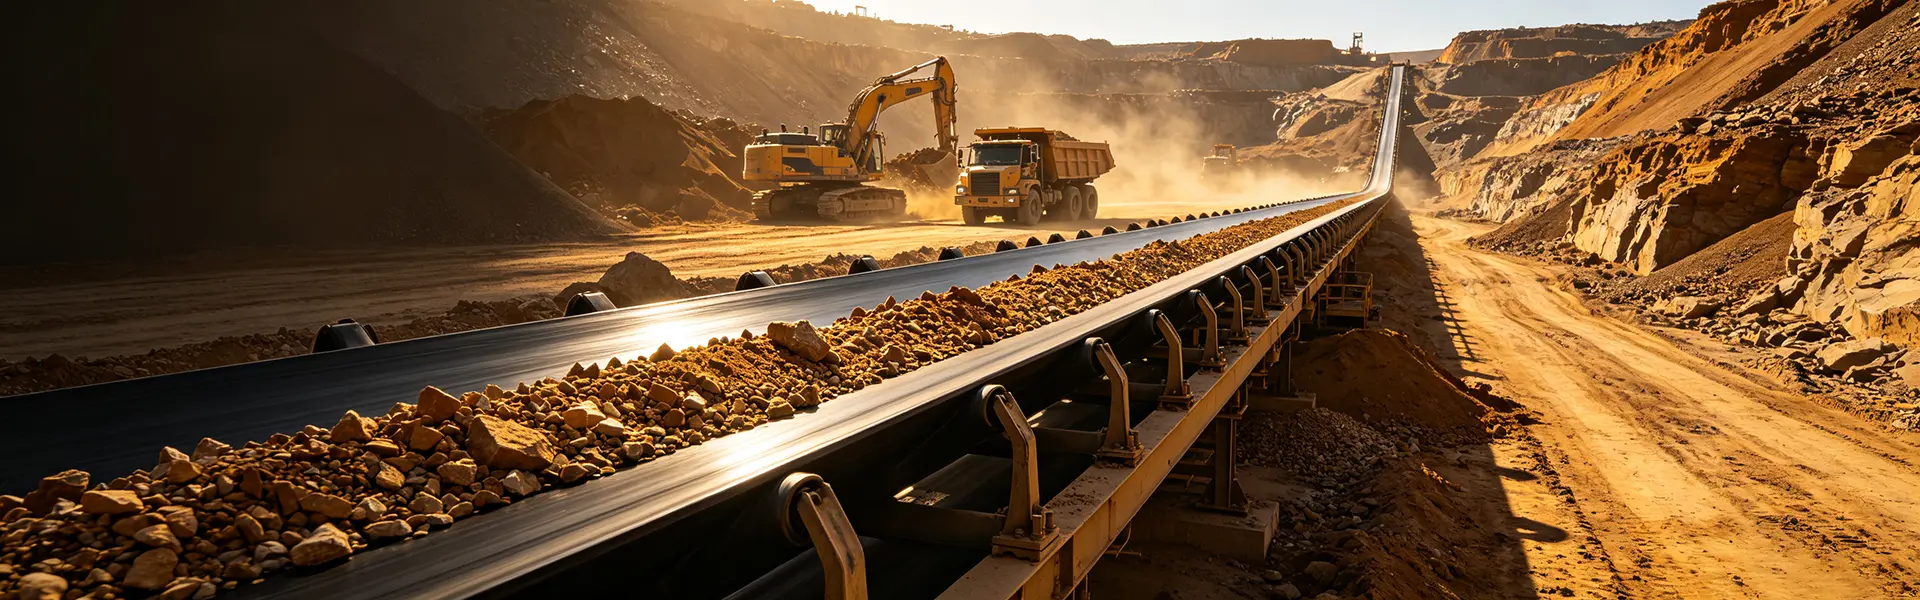
Ένας ατσάλινος ιμάντας τραβάει συνεχώς τον ιμάντα με σταθερή ταχύτητα πάνω από ένα θερμαινόμενο τύμπανο υπό πίεση για αδιάλειπτο βουλκανισμό. Αυτή η μέθοδος είναι κατάλληλη για μακριές μεταφορικές ταινίες (μήκους χιλιομέτρων), εξασφαλίζοντας ομοιόμορφο πάχος και απουσία τμηματικών αρμών.

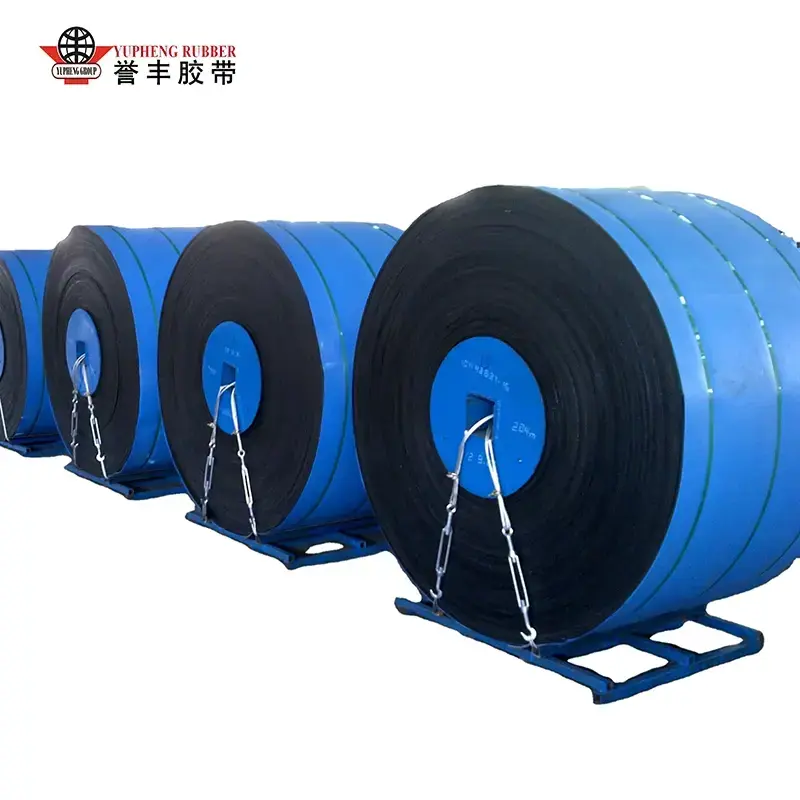
Μετά τον βουλκανισμό, ο ιμάντας υφίσταται μια αργή, σταδιακή διαδικασία ψύξης για να αποφευχθεί η ρωγμή ή η παραμόρφωση που προκαλείται από θερμική διαστολή και συστολή.


VI. Μετα-επεξεργασία και φινίρισμα

Ψύξη και ρύθμιση: Ψύξη με αέρα ή νερό για πλήρη μείωση της θερμοκρασίας και ανακούφιση από τις εσωτερικές τάσεις βουλκανισμού.

Κόψιμο άκρων: Αφαίρεση της περίσσειας φλας/γρέζια και από τις δύο πλευρές για τυποποίηση του πλάτους του ιμάντα.

Επεξεργασία επιφάνειας: Λείανση, στίλβωση και σήμανση (μοντέλο εκτύπωσης, βαθμολογία αντοχής, προδιαγραφές και ημερομηνία παραγωγής).

Ειδική Επεξεργασία: Διάτρηση, κοπή σε συγκεκριμένα μήκη και εν θερμώ μάτισμα τελικών αρμών όπως απαιτείται.


Σχετικά Νέα
Αφήστε μου ένα μήνυμα
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς. Πολιτική Απορρήτου
ΑπορρίπτωΑποδέχομαι